FDM 无支撑桥接
本质就是让走线更接近,能彼此接触。
最近在搓一个收纳盒,加了个折叠提手结构后支撑就成了问题。
桥接跨度较大,默认参数直接打印的话,耗材走线会直接落在提手上,和提手黏在一起。虽然有一两层的高度差可以比较轻松地扯开,但很不美观。 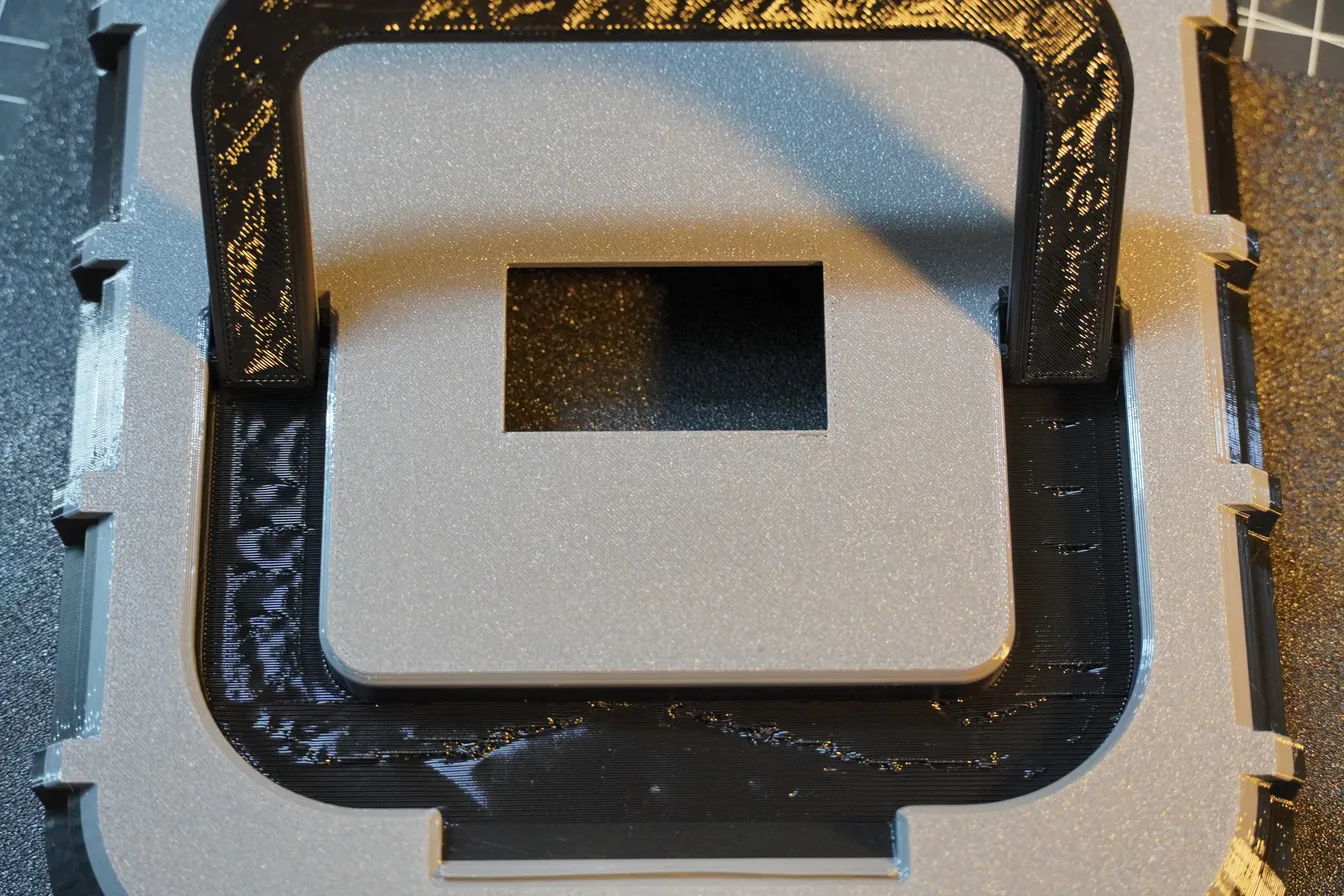
思路
通常思路也就是开篇所说的让走线更接近,能彼此接触。
减慢速度和加大冷却,让刚挤出的耗材瞬间固化来防止下垂。同时由于相邻的走线已经固化,因此也能够承担一定重量减缓下垂。
默认的打印参数里是按照喷嘴可以正常压扁耗材的情况设计的,但桥接和悬垂不同,其底部并没有平面作为支撑,也就无法正常将耗材压扁为椭圆,而是类圆形。
【FDM 桥接截面形态示意图】

1. 椭圆切面 (默认参数) —— 喷嘴下压,材料贴合底面或被压扁
        \     /
         \   /
          \ /
       ( )( )( )      <-- 椭圆截面 (线材被压扁,宽度变大、因此彼此接触融合)
===================== <-- 打印平台/已打印实体

2. 圆切面 (默认参数在无支撑的情况下) —— 桥接悬空,材料尚未接触,呈独立圆柱/圆球状
        \     /
         \   /
          \ /
        O  O  O    <-- 圆切面 (材料未融合,各自独立)

3. 相切的圆切面 (理想情况) —— 桥接中材料相互接触、拉扯,形成连续的桥
        \     /
         \   /
          \ /
          OOO     <-- 相切的圆切面 (线材互相接触并融合)
为了达成图三的情况,可以通过增大流量,也就是加大圆的直径来使其彼此接触和融合,这种也是最常用的方法。
在切片软件里通常位于 质量 里的 桥接流量。
此处推荐打印一些测试件进行校准测试。
但弊端就是流量过大会带来更大的重量,因此会导致下垂。有点左右脑互搏的意味。
除此之外,在桥接到尽头时会搭上对面的墙,突然的支撑物又会导致其彼此挤压出现上下交错的问题。
还有流量增大导致其不容易冷却等多种多样的问题。
而其中最难受的问题还是拓竹的 桥接流量 对所有桥接生效,也包含了打印件内部稀疏填充完成后进行内部桥接的这部分。
且这部分是默认开启 厚桥 无法关闭的,厚桥 会将耗材挤出直径固定为喷嘴直径来计算。耗材刚挤出就因为我们前面所设置的高流量和低速打印而直接下垂到底,因此几乎是百分百会对顶面带来瑕疵。
想要避免就只能创建修改器单独对需要特殊桥接处理的部分进行修改,很不方便。 图示为单独为桥接层创建一个修改器,仅覆盖需要修改的部分: 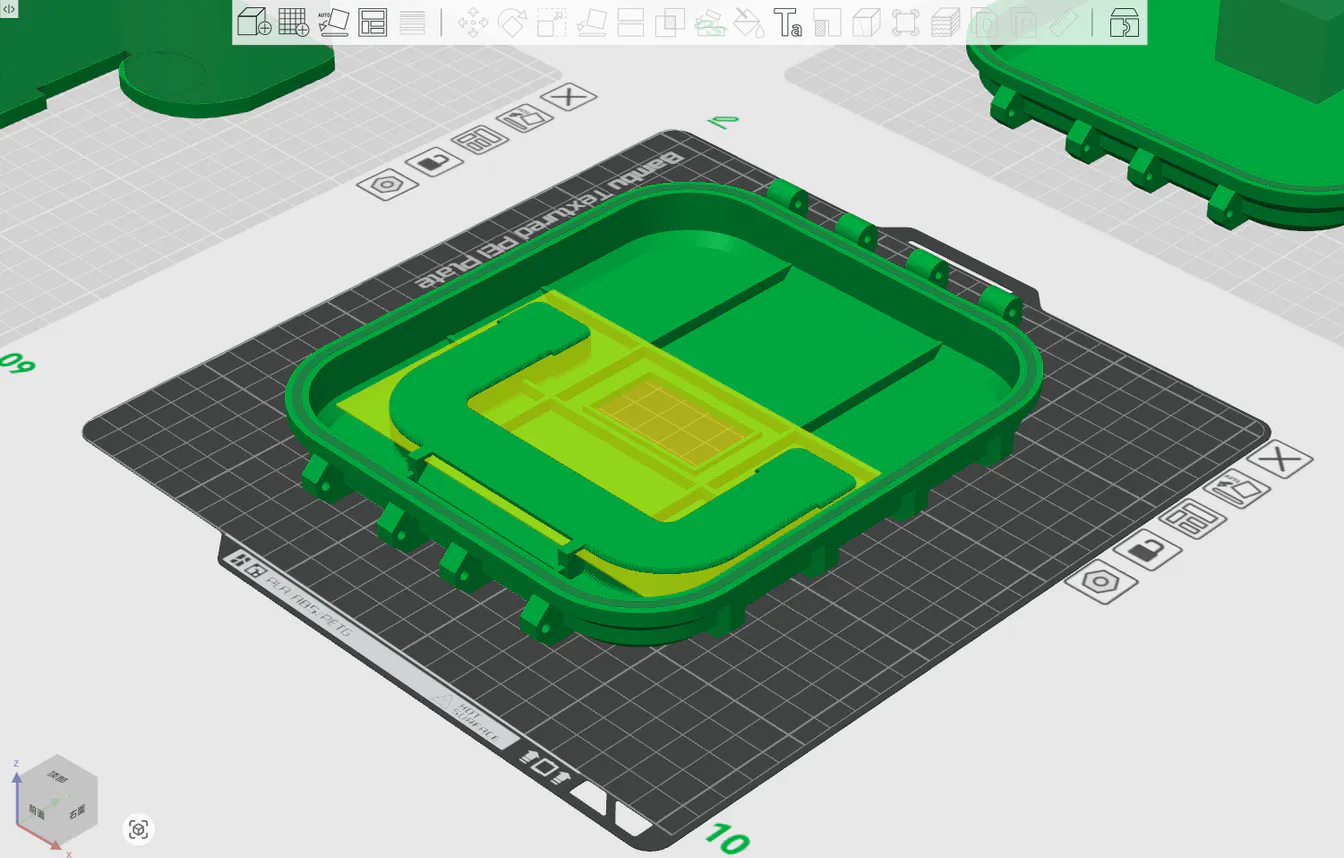
但拓竹的切片软件就只能靠这种方法。
除了增大流量,更符合直觉和正确的做法是让线更靠近,虽然拓竹的切片软件不行,但我们可以用别的。
比如 Orca Slicer 就提供了 桥接流量比例 和 桥接密度 的单独设置,同时也分了外部桥接和内部桥接。支持单独对外部桥接和内部桥接进行设置,包括了流量、密度、速度。
图示为桥接密度(BD)和桥接流量(BF)的测试件: 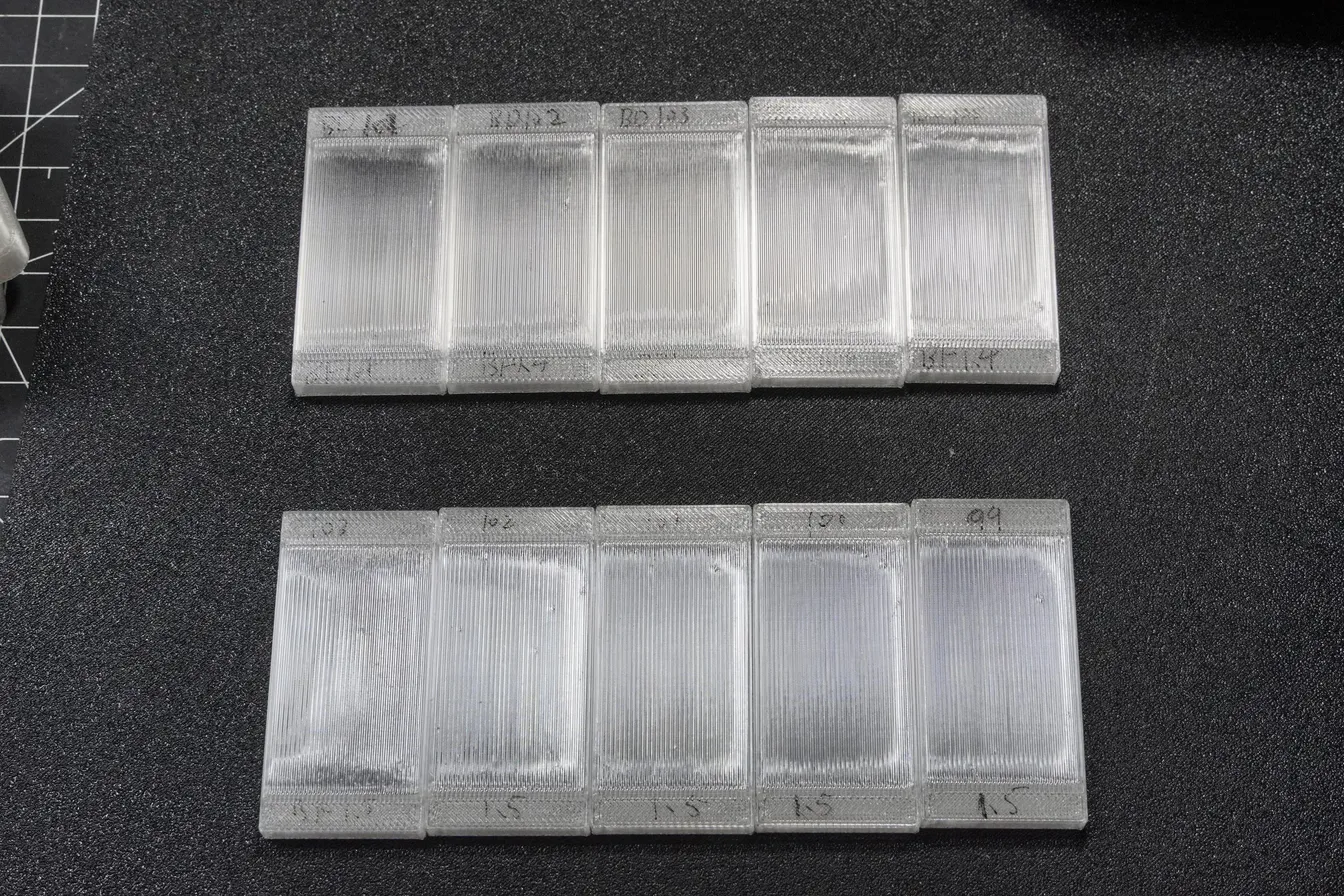
最后选择了左上角的参数:桥接密度 101%;桥接流量 1.4。
再重新打印收纳顶盖的结果如图: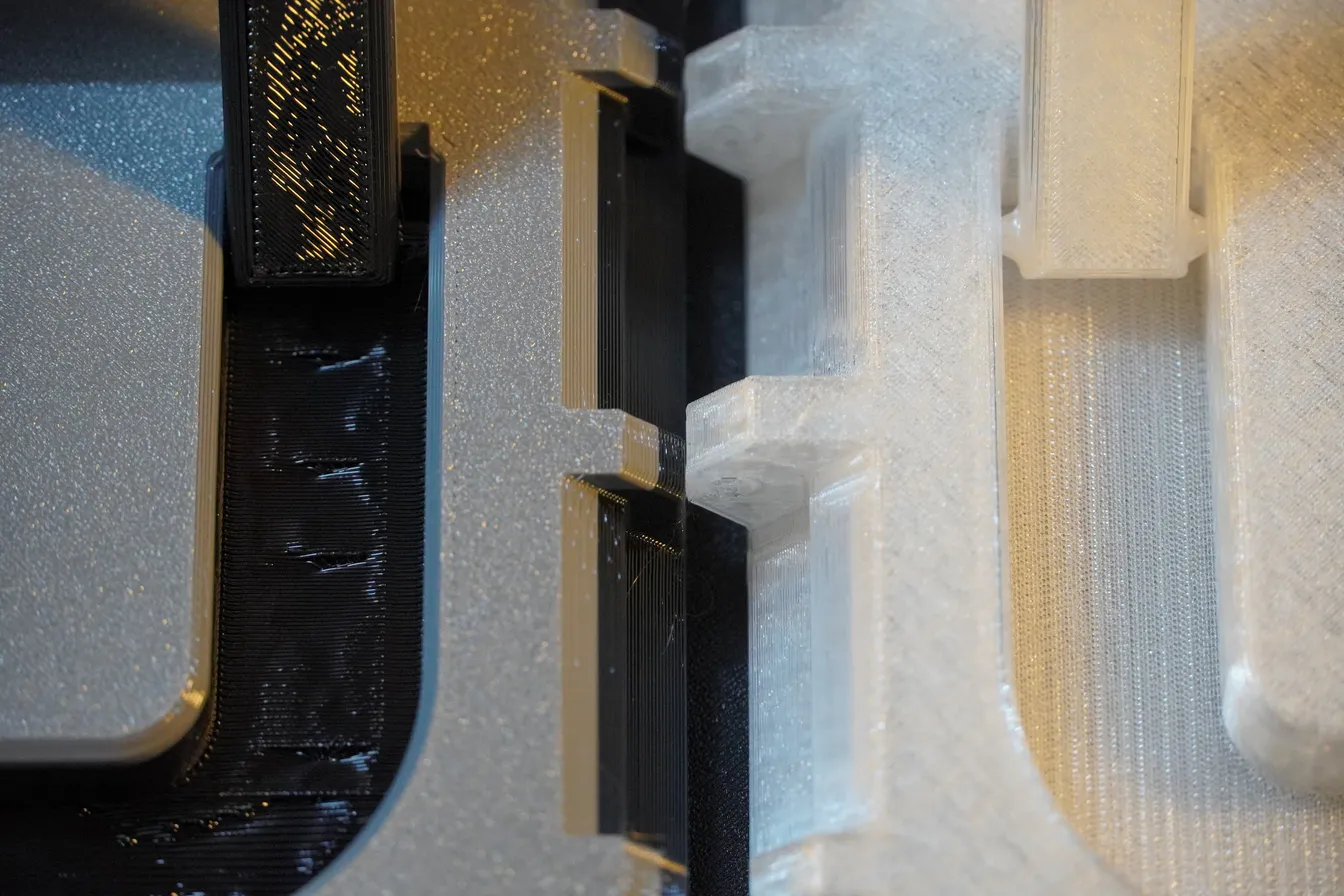
可以看到在透明 PETG 这种对外观极其敏感的耗材里也能保持一个优秀的表面质量。